
Domov / Zprávy / Novinky z oboru / Chemické potrubní systémy: Materiály, tavné svařování a instalace bez úniků
Novinky z oboru
Sep 21,2026
Chemické potrubní systémy: Materiály, tavné svařování a instalace bez úniků
Chemické potrubní systémy často selhávají ve spoji, nikoli v potrubí. Příliš studený nebo příliš mělký fúzní svar s jedním hrdlem prosakuje během měsíců, zvláště když nese koncentrovanou kyselinu nebo vysoce čistou vodu. To je důvod, proč by inženýři a dodavatelé měli vyhodnotit spojovací technologii stejně pečlivě jako druh pryskyřice.
Proč polymerové trubky dominují v chemickém servisu
Polymerní potrubní systémy se staly standardem v chemickém zpracování, deionizovaných vodních smyčkách, celulózkách a papírnách a čištění odpadních vod. Důvod je jednoduchý: termoplastová trubka nekoroduje jako uhlíková ocel, nevyžaduje vnější nátěry a do citlivých kapalin nepřidává kovové nečistoty. PP-R, PE a PVDF pokrývají širokou škálu agresivních médií a teplot.
Pro vysoce čisté a chemické aplikace poskytuje PP-R vynikající odolnost vůči kyselinám, zásadám a rozpouštědlům při mírných teplotách. HDPE a PE 100 jsou oblíbené pro svou houževnatost, flexibilitu a schopnost zvládnout zakopané nebo pohyblivé instalace. Když teplota nebo korozivní účinky překračují limity PP-R, je často specifikováno PVDF.
| Materiál | Typický chemický servis | Teplotní rozsah (přibližně) | Primární způsob spojování |
|---|---|---|---|
| PP-R | Kyseliny, zásady, deionizovaná voda | Až 95°C | Spojení zásuvek |
| PE / PE 100 | Voda, odpad, ředěné chemikálie | Do 60°C | Elektrofúze, zásuvková fúze |
| PVDF | Silné kyseliny, rozpouštědla, vysoce čistá média | Až 140°C | Spojení zásuvek, butt fusion |
Socket Fusion: Osvědčená metoda pro menší linky
Hrdlo fúze je primární způsob spojování pro PP-R trubky až do průměru 63 mm v chemickém provozu. Konec trubky a hrdlo tvarovky se ohřívají současně pomocí nástroje namontovaného na stroji pro svařování hrdel. Jakmile povrchy dosáhnou správného stavu taveniny, obsluha vloží trubku do tvarovky a drží ji pod tlakem, dokud spoj nevychladne. Správné provedení závisí na třech faktorech: teplotě, době ohřevu a hloubce vložení.
Použití stroje s řízenou teplotou odstraňuje velký podíl variability obsluhy. Modely s konstantní teplotou jsou jednoduché a cenově výhodné, ale digitální zobrazovací stroje umožňují operátorovi ověřit přesnou teplotu taveniny před každým svarem. To je zvláště důležité v chemických potrubních systémech, kde únik může vystavit pracovníky nebezpečným médiím. Pro hlubší pohled postupujte podle osvědčené postupy pro dosažení pevného a nepropustného hrdlového tavného svaru .
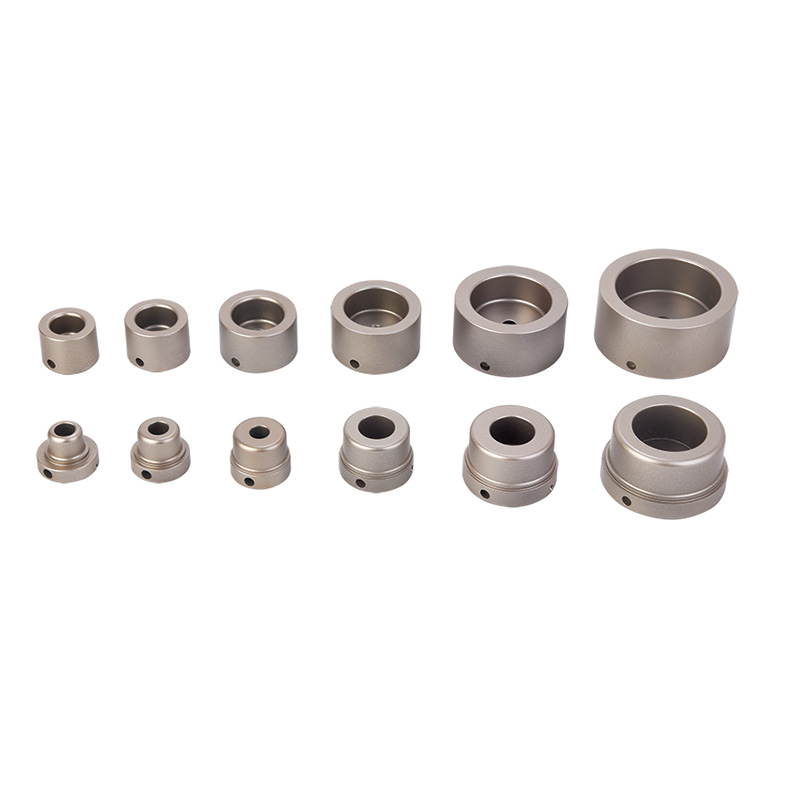 Digitální fúzní svařovací stroj s LED displejem pro 63mm PPR trubky Tento digitální svařovací stroj poskytuje přesné řízení teploty pomocí LED displeje, což pomáhá zajistit pevné a těsné spoje hrdlových spojů. Je zvláště užitečné při práci s chemickým potrubím, kde je kritická kvalita svaru. Zobrazit produkt →
Před ohřevem je nutné trubku oříznout do čtverce, zkosit a vyčistit. Rotační nebo rohatkový řezač trubek funguje dobře pro většinu plastových trubek. Zkosení odstraní drsnou hranu, která by mohla oholit materiál z otvoru tvarovky během vkládání.
Elektrofúze pro vedení velkého průměru, zakopané nebo těžko dostupné vedení
Elektrofúze je metodou volby, když se spojování zásuvek stává nepraktickým. Používá se na PE potrubí většího průměru, zakopané potrubí, bezvýkopové instalace a opravy, kde je omezena rotační nebo tavná síla. Elektrofúzní armatura obsahuje zapuštěný odporový drát. Svařovací stroj posílá proud přes drát a taví vývrt tvarovky a povrch trubky dohromady.
Jednou z hlavních výhod je, že elektrofúze nezávisí na síle nebo vyrovnání operátora. Tvarovka fixuje trubku na místě, zatímco je vytvořen svar. Je také vhodný pro PE trubky různé tloušťky stěny.
Účinná elektrofúze však vyžaduje pečlivou přípravu povrchu v terénu. Těsně před svařováním musí být trubka oškrábána, aby se odstranil oxid nebo nečistoty. Ostrá elektrofúzní škrabka na trubky není volitelná; určuje, zda bude spoj plynotěsný během let provozu.
 HDPE škrabka na trubky pro elektrofúzní přípravu trubek do 400 mm Ostrá škrabka je nezbytná pro odstranění oxidů a nečistot před elektrofúzí. Tento nástroj zajišťuje čistý povrch potrubí, což je životně důležité pro dosažení plynotěsných spojů, které zůstávají spolehlivé po léta provozu. Zobrazit produkt →
Svařovací stroje pro elektrofúzi jsou k dispozici ve dvou širokých typech: na bázi transformátoru a na bázi invertoru. Transformátorové stroje jsou robustní a často preferované pro velké práce náročné na staveniště, zatímco invertorové stroje jsou lehčí a energeticky účinnější. Pro typický rozsah 20-160 mm poskytuje transformátorový elektrofúzní svařovací stroj spolehlivý výkon a konzistentní ohřev.
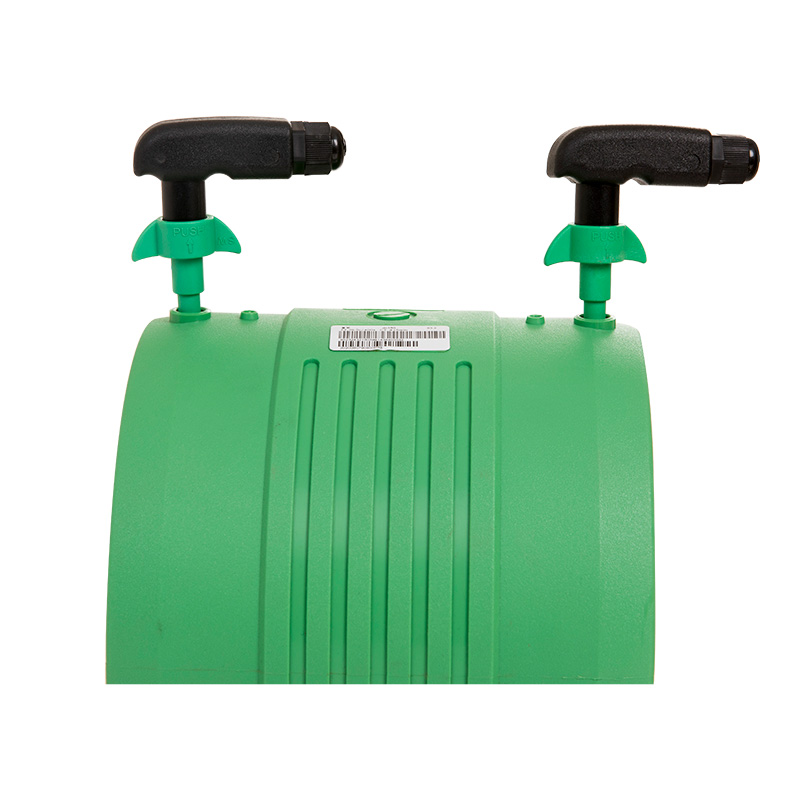 Elektrofúzní svařovací stroj pro HDPE, PP a PPR trubky od 20 do 160 mm Tento elektrofúzní svařovací stroj na bázi transformátoru poskytuje stabilní výkon pro trubky v rozsahu 20-160 mm. Je navržen pro spolehlivé použití v terénu, nabízí konzistentní vytápění a automatizované řízení pro výrobu odolných spojů ve vodních a plynových systémech. Zobrazit produkt →
Po oškrábání zasuňte trubku zcela do tvarovky a připojte přívody. Nastavte správnou dobu svařování a proud podle specifikace výrobce tvarovky. Stroj řídí svařovací cyklus a zabraňuje přehřátí.
Montážní postupy, které zabraňují únikům
Dobrá dýmka a dobrý stroj nestačí. Hydrauličtí inženýři a operátoři závodu vědí, že konečnou kvalitu spoje určuje příprava a disciplína. Při instalaci chemických potrubních systémů by měly být následující postupy považovány za nesmlouvavé.
- Před zkosením uřízněte čtverec trubky. Úhlový řez snižuje účinnou hloubku zasunutí a oslabuje kloub.
- Použijte správnou dobu ohřevu pro průměr trubky a tloušťku stěny. Příliš krátké zanechává neroztavené povrchy; příliš dlouhá doba degraduje polymer.
- Trubku zasuňte úplně ke značce hloubky hrdla. Částečné vložení vytváří koncentraci napětí a skrytou cestu úniku.
- Udržujte vkládací tlak po specifikovanou dobu chlazení. Pohyb trubky před zatuhnutím svaru může způsobit mikrotrhliny.
- Před uvedením do provozu systém tlakově otestujte. Zkouška by měla být nad návrhovým tlakem a měla by se držet dostatečně dlouho, aby bylo možné identifikovat pomalé úniky.
Provádění těchto kroků s kalibrovaným svařovacím zařízením a vyškolenými operátory bude konzistentně vyrábět spoje, které vydrží po celou dobu životnosti potrubního systému.
Výběr správného vybavení pro projekt chemického potrubí
Výběr správného svařovacího nástroje začíná velikostí a materiálem trubky. Malé vedení PP-R do 63 mm nejlépe zvládne digitální nebo automatický svařovací stroj, který poskytuje přesnou regulaci teploty a rychlý provoz. Pro velké PE linky nebo pro opravy je elektrosvařovací stroj lepší investicí. Pro kroky přípravy by měly být řezáky trubek a škrabací nástroje přizpůsobeny průměru trubky a tvrdosti materiálu.
Projekty se také liší přenositelností a podmínkami na místě. Stolní jednotky vyhovují prefabrikátům; ruční jednotky umožňují obsluze pohybovat se podél potrubí. Osoby s rozhodovací pravomocí by měly hledat zařízení, které nabízí stabilní výkon, spolehlivá topná tělesa a snadno čitelné displeje. Správné nástroje mohou zkrátit dobu tréninku, zlepšit výtěžnost prvního průchodu a snížit náklady na neúspěšné spoje.
Poučení z chemických potrubních systémů je, že výběr materiálu a technologie připojení jsou dvě poloviny jediného rozhodnutí. Chemicky kompatibilní pryskyřice je jen tak dobrá jako spoj, který ji váže. Se správným procesem spojování hrdel nebo elektrofúzí, správnou přípravou povrchu a kalibrovaným zařízením mohou chemická potrubí poskytovat desítky let provozu bez úniků.
Související produkty


 +86-158 6813 9123
 +86-571- 82432777

 č. 7 Yangguang Road, průmyslová oblast Linpu, město Hangzhou, provincie Zhejiang, Čína
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
