
Domov / Zprávy / Novinky z oboru / Kompletní průvodce dvoustěnným HDPE potrubím: Struktura, výhody a svařování
Novinky z oboru
Oct 05,2026
Kompletní průvodce dvoustěnným HDPE potrubím: Struktura, výhody a svařování
Dvouplášťová HDPE trubka vypadá jako jednoduchý výrobek, ale volba mezi ní a pevnou stěnou často závisí na tom, jak budou spoje fungovat při zatížení. Očekává se, že drenážní potrubí uložené pod silnicí bude odvádět dešťovou vodu po celá desetiletí, aniž by prosakovalo. Trubka HDPE s dvojitou stěnou to zajišťuje hladkým vnitřkem a vlnitým vnějším povrchem. Technickou výzvou není potrubí samotné; je to kloub. Tato příručka vysvětluje strukturu, výhody a metody svařování, které udržují dvoustěnné systémy HDPE vodotěsné.
Co je to trubka HDPE s dvojitou stěnou?
Dvouplášťová HDPE trubka je trubka z vysokohustotního polyetylenu se dvěma odlišnými stěnami. Vnitřní stěna je hladká a souvislá. Vnější stěna je zvlněná a tvoří řadu prstencových nebo spirálových žeber. Prostor mezi dvěma stěnami dává trubce vysokou prstencovou tuhost, aniž by zbytečně přidávala váhu. Potrubí je vyrobeno ze stejného materiálu PE 100 nebo PE 80, jaký je použit pro plnostěnné HDPE potrubí, takže dobře odolává korozi, chemikáliím a otěru.
Klíčovým mechanickým rozdílem oproti trubkám s plnou stěnou je chování při ohybu. Vzhledem k tomu, že vnější stěna je zvlněná, může se trubka při zatížení zeminou vychýlit, přičemž si zachová svou průtokovou plochu. Hladká vnitřní stěna udržuje nízké tření a zabraňuje hromadění usazenin. To je důvod, proč je trubka HDPE s dvojitou stěnou určena pro dešťové kanalizace, propusti a zemědělské odpady, kde záleží jak na strukturální pevnosti, tak na hydraulické účinnosti.
Klíčové výhody HDPE trubky s dvojitou stěnou
- Lehká a snadná manipulace: Dvouplášťová HDPE trubka je výrazně lehčí než železobeton nebo tvárná litina stejného průměru, což snižuje náklady na dopravu a instalaci.
- Vysoká prstencová tuhost: Vlnitá vnější stěna poskytuje konstrukční pevnost potřebnou pro uložení v zemi pod silnicemi, železnicemi nebo těžkými zařízeními.
- Odolnost proti korozi a chemikáliím: Je imunní vůči chemii půdy a vody, které napadají kovové trubky, a odolává kyselým nebo zásaditým odpadním vodám.
- Hladký vnitřek: Nižší tření znamená, že menší průměry trubek mohou vést stejný průtok jako větší betonové trubky, což snižuje objem výkopu.
- Dlouhá životnost: Při správné instalaci a spojování může trubka HDPE s dvojitou stěnou fungovat déle než 50 let.
- Flexibilita návrhu spoje: Trubku lze spojovat pryžovými těsněními, teplem smrštitelnými manžetami, metodou extruzního svařování nebo tavného svařování, v závislosti na tom, co projekt vyžaduje.
Tyto výhody dělají z trubek HDPE s dvojitou stěnou cenově výhodnou volbu pro gravitační odvodňovací systémy, ale dlouhodobý výkon závisí na kvalitě každého spoje podél linky.
Běžné aplikace
Dvouplášťová HDPE trubka se používá v komunální kanalizaci, shromažďování odpadních vod, nakládání s dešťovými vodami, dálničních propustech, průmyslových odpadních vodách a odvodňování zemědělských polí. Používá se také pro podzemní systémy zadržování bouří a vedení odpadních vod ze šachty do šachty. Kombinace chemické odolnosti a strukturální pevnosti z ní dělá praktickou volbu pro místa, kde se vyskytuje pohyb půdy, podzemní voda nebo agresivní chemikálie.
Při bezvýkopové instalaci lze dvoustěnnou HDPE trubku protáhnout skrz vrtanou cestu. Jeho hladká vnitřní stěna zachovává průtok, i když je potrubí instalováno s mírným zakřivením. V instalacích s otevřeným řezem umožňuje flexibilita trubky, aby se usadila při velkém zatížení dopravou, aniž by praskla.
Jak se spojuje trubka HDPE s dvojitou stěnou
Metoda spojování určuje, zda dvoustěnný HDPE systém zůstane bez úniku po celou dobu své projektované životnosti. Gumové spoje těsnění jsou běžné pro gravitační odvodnění, protože jsou jednoduché a rychlé. Pro odbočku nebo opravu je však nejspolehlivější a nejopakovatelnější metoda elektrofúze. Elektrotavná tvarovka obsahuje topný had, který spojuje povrch trubky a stěnu tvarovky dohromady. Proces fúze je řízen strojem, který čte čárový kód tvarovky a aplikuje správný proud po správnou dobu. Ta úroveň kontroly je proč je kvalita elektrofúzního svařování tak vysoká .
| Metoda spojování | Typické použití | Spolehlivost | Požadované vybavení |
|---|---|---|---|
| Gumové těsnění | Gravitační drenážní vedení | Dobře | Žádné speciální nástroje |
| Teplem smrštitelná manžeta | Polní spoje na malých průměrech | Mírný | Svítilna nebo horkovzdušná pistole |
| Elektrofúze | Přípojky a opravy odboček | Vysoká | Elektrofúze welding machine |
| Extruzní svařování | Velký průměr tupých spojů | Vysoká | Extrudér a přípravné nástroje |
Pro elektrotavné spojování musí svařovací stroj dodávat stabilní proud a napětí po celou dobu svařovacího cyklu. Elektrofúzní svařovací stroj o průměru 20 160 mm je pro tuto roli zkonstruován a spáruje se s armaturami používanými na staveništích, kde na přenosnosti stále záleží.
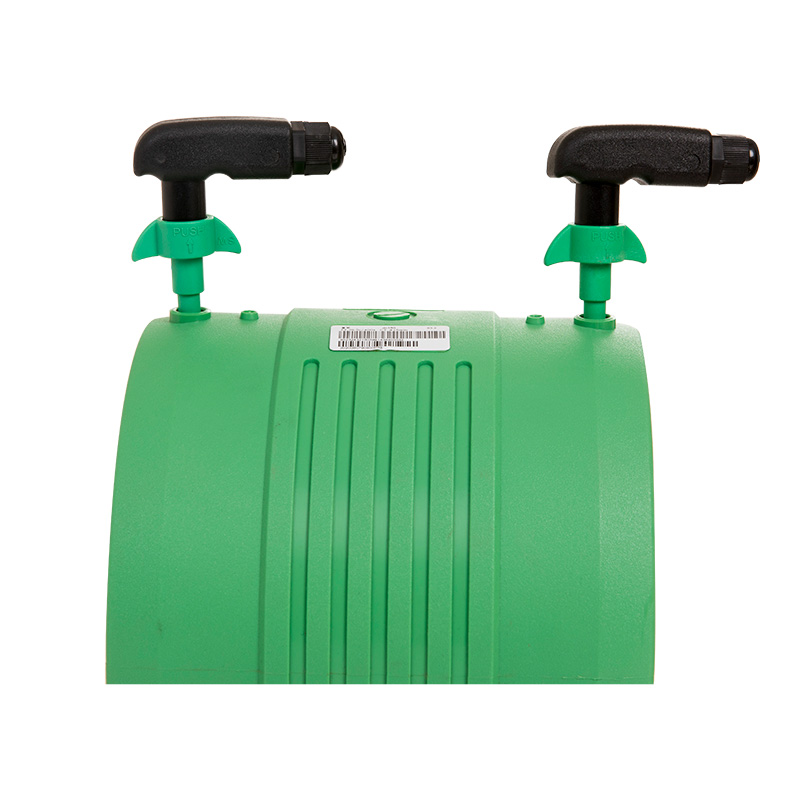 Elektrofúzní svařovací stroj 20-160MM Elektrofúzní svařovací stroj 20-160MM je specializovaný a všestranný nástroj určený pro spojování polyetylenových trubek o průměrech od 20 mm do 160 mm. toto... Zobrazit produkt →
Před elektrofúzí musí být povrch trubky oškrábán, aby se odstranila oxidovaná vrstva, která se tvoří během výroby a skladování trubky. Elektrofúzní škrabka na trubky HDPE dělá tento krok rychlým a konzistentním. Čistý povrch je nezbytný; poškrábaný nebo zoxidovaný povrch vytvoří slabý svar.
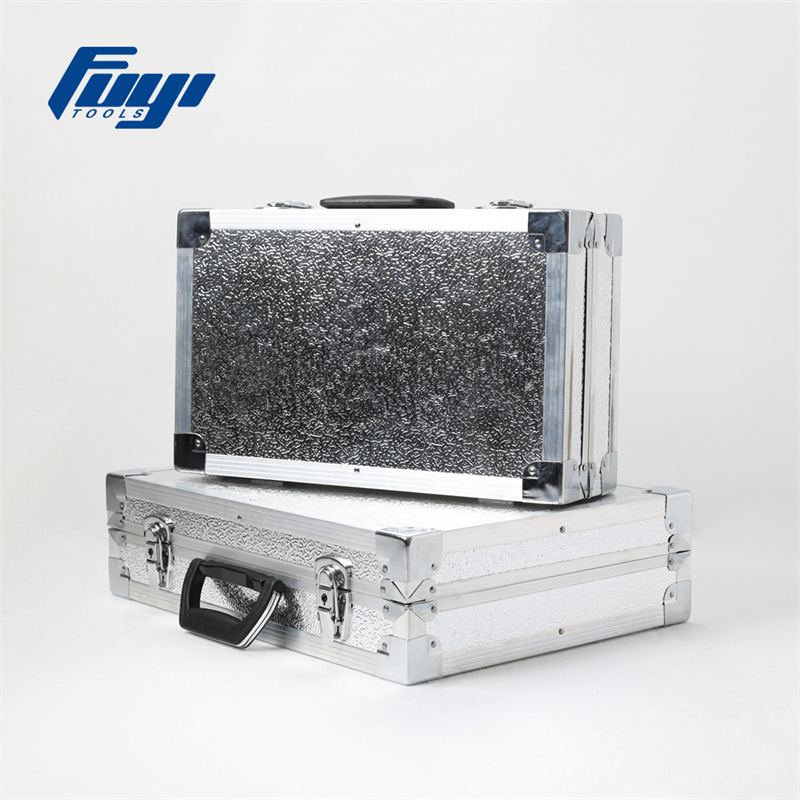 FYEPS400 Elektrofúzní HDPE škrabky na trubky pro HDPE trubky Nástroj na škrábání trubek Elektrofúzní svařovací stroj FYEFM200 využívající pokročilou technologii řízení PID, díky čemuž je výstup zařízení stabilnější a spolehlivější. Velkoplošná LCD obrazovka jako člověk-stroj i... Zobrazit produkt →
U menších dvoustěnných HDPE systémů se také používá hrdlové tavné svařování, když se konce trubek mohou volně otáčet. Hrdlo tavení roztaví trubku vně a tvarovku uvnitř s topnou deskou, poté je trubka zatlačena do tvarovky. Výsledkem je homogenní spoj, který je pevnější než samotná trubka.
Výběr správného zařízení pro fúzní svařování
Výběr zařízení pro instalaci trubek HDPE s dvojitou stěnou závisí na velikosti trubky, podmínkách na místě a na tom, zda potřebujete elektrofúzi nebo hrdlovou fúzi. Pro elektrofúzi máte dvě hlavní možnosti: transformátorové stroje a invertorové stroje. Invertorové stroje jsou menší, lehčí a energeticky účinnější, což na vzdálených místech záleží. Transformátorové stroje obvykle nabízejí vyšší nepřetržitý pracovní cyklus a jsou preferovány pro armatury s velkým průměrem.
Pro spojování menších trubek pomocí digitálního zobrazovacího zařízení poskytuje obsluze jasný přehled o teplotě topné desky. To je důležité, protože teplota, nikoli tlak, je primární proměnná, která určuje pevnost svaru. Digitální stroj také usnadňuje replikaci stejných svařovacích parametrů v tisících spojů.
Při výběru stroje pro svařování hrdl je prvním faktorem rozsah průměru trubky. Mnoho strojů pokrývá 20-63 mm, 63-110 mm nebo 75-160 mm. Vyberte si stroj, který odpovídá velikosti potrubí vašeho projektu, aniž byste potřebovali druhou jednotku. Praktický návod je k nahlédnutí jak vybrat správný fúzní svařovací stroj pro různé požadavky na materiál. Poté porovnejte stabilitu stroje, kvalitu topné desky a dostupnost patic v metrických a palcových velikostech.
Rozsah 75-110 mm je běžný pro dvoustěnné HDPE drenážní aplikace. Digitální fúzní svařovací stroj této řady pokrývá většinu malých a středních projektů. Rovněž umožňuje obsluze přesně nastavit teplotu ohřevu pro materiály PE 80 nebo PE 100.
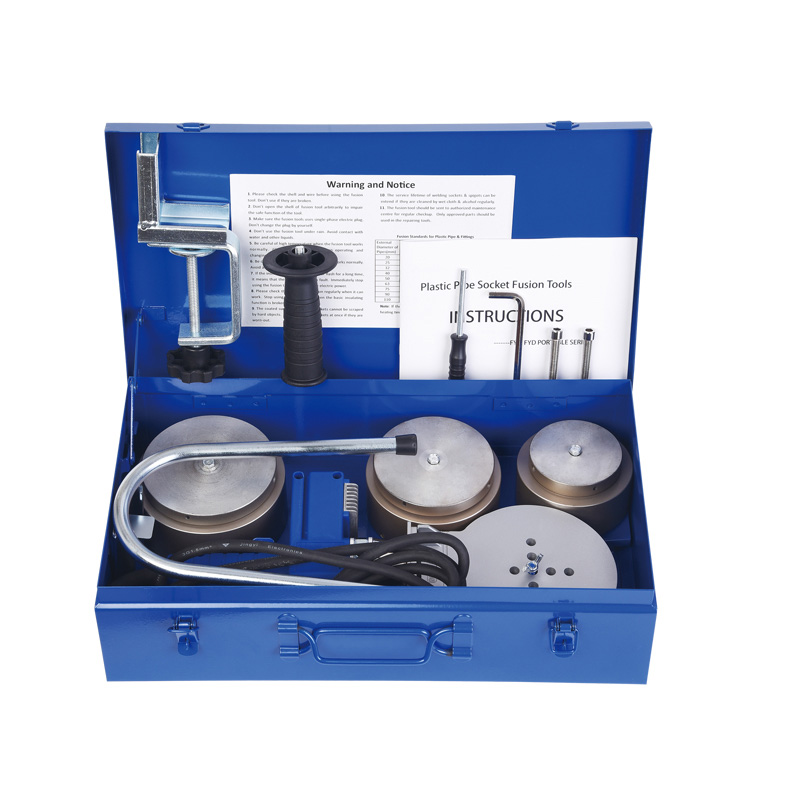 FYD110 Automatický digitální displej Hot-melt plastová svařovací zásuvka Fusion Welding Machine Stroj na svařování plastů na tupo FYD110 má nejen efektivní a přesné svařovací schopnosti, ale je také snadno ovladatelný, bezpečný a spolehlivý. Stroj a... Zobrazit produkt →
Zvažte také ergonomii nástroje. Ruční stroj může vážit méně než 2 kg, zatímco stolní jednotka poskytuje stabilní podporu pro opakovanou práci. Posádky v terénu často upřednostňují přenosný stroj s konstantní teplotou pro rychlé úkoly, zatímco digitální stroje jsou cenné, když je vyžadována dokumentace.
Nejlepší postupy instalace pro výkon bez úniku
Žádný svařovací stroj nedokáže opravit špatně připravený spoj. Před zahájením očistěte konce potrubí, odstraňte veškeré znečištění a seškrábněte zoxidovanou vrstvu. Udržujte topnou desku při správné teplotě pro materiál trubky a tloušťku stěny. Používejte správnou dobu chlazení a nikdy spoj neroztahujte, dokud nevychladne. Nakonec zaznamenejte parametry svařování pro každý spoj, pokud projekt vyžaduje sledovatelnost.
V chladném počasí se trubka HDPE s dvojitou stěnou stává tužší. Některé stroje mají funkci teplotní kompenzace, která přizpůsobuje svařovací cyklus okolní teplotě. V horkém počasí se před svařováním ujistěte, že trubka není zdeformována přímým slunečním zářením. Tyto malé kroky oddělují dobrého instalátora od problematického.
Dvouplášťová HDPE trubka je odolná, všestranná trubka pro gravitační a tlakové aplikace. Ale výkon trubky je jen tak dobrý jako její spoje. Ať už používáte pryžová těsnění, elektrofúze nebo spojování zásuvek, výběr správného zařízení a dodržování správného postupu určí, zda vedení netěsní nebo zůstane suché po celá desetiletí. Pomocí odkazů na produkty v této příručce si prohlédněte dostupné svařovací stroje a škrabky a promluvte si s dodavatelem, který rozumí požadavkům na instalaci HDPE s dvojitou stěnou.
Související produkty


 +86-158 6813 9123
 +86-571- 82432777

 č. 7 Yangguang Road, průmyslová oblast Linpu, město Hangzhou, provincie Zhejiang, Čína
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
