
Domov / Zprávy / Novinky z oboru / Průvodce plastem ECTFE: Vlastnosti, aplikace a tipy pro tavné svařování pro profesionály na trubky
Novinky z oboru
Oct 26,2026
Průvodce plastem ECTFE: Vlastnosti, aplikace a tipy pro tavné svařování pro profesionály na trubky
Plast ECTFE se jen zřídka dostává do centra pozornosti, kterou si užívá PTFE nebo PVDF, přesto si tiše drží své místo v některých z nejnáročnějších servisních prostředí v moderním průmyslu. Pokud vaše práce zahrnuje agresivní chemikálie, vysoce čisté procesní linky nebo fluoropolymerové potrubí, které musí být na místě nařezáno, namontováno a spojeno, ECTFE je materiál, který stojí za pochopení.
Vyrábíme zařízení pro tavné svařování trubek a nástroje, které je podporují, takže naše pozornost má tendenci sedět na spoji spíše než pouze na datovém listu. Tato příručka popisuje, co je plast ECTFE, kde funguje nejlépe, jak je v porovnání s fluoropolymery, které již znáte, a co to všechno znamená, když přijde čas na jeho přípravu a svařování.
Co je plast ECTFE ve skutečnosti
ECTFE je zkratka pro ethylen chlorotrifluorethylen. Jedná se o semikrystalický termoplastický fluoropolymer, vytvořený jako alternující kopolymer ethylenu a chlortrifluorethylenu ve zhruba stejných poměrech. Tato struktura vysvětluje většinu jeho chování: fluor a chlór v řetězci poskytují chemickou odolnost, zatímco etylenové segmenty přispívají k mechanické houževnatosti a, co je rozhodující, ke zpracovatelnosti taveniny.
Tento poslední bod odděluje ECTFE od PTFE. ECTFE lze vytlačovat, vstřikovat, rotačně tvarovat a tepelně svařovat, což jej činí praktickým pro potrubí, plechy, armatury, obložení ventilů a povlaky spíše než pro samotné těsnění a slinuté tvary. Dostává se na trh jako pryskyřičné pelety, jako práškové nátěry a jako hotové trubky, plechy a lisované součásti.
Klíčové vlastnosti na první pohled
Každá třída je formulována trochu jinak, takže níže uvedená čísla považujte spíše za obecný obrázek než za specifikaci. Datasheet vašeho dodavatele pryskyřice vždy vyhrává.
| Majetek | Typické chování |
|---|---|
| Chemický make-up | Střídavý kopolymer ethylenu a chlortrifluorethylenu |
| Bod tání | Kolem 240 °C |
| Hustota | Přibližně 1,68 g/cm³ |
| Provozní teplota | Přibližně -76 °C až 150 °C |
| Chemická odolnost | Silné kyseliny, zásady, oxidační činidla a chlorovaná rozpouštědla |
| Propustnost | Velmi nízký obsah plynů, par a vlhkosti |
| Hořlavost | Samozhášivý, UL 94 V-0 v typických jakostech |
| Zpracování | Vytlačování, vstřikování, rotační tváření, tavné svařování |
O tom, zda je ECTFE správnou odpovědí pro projekt, obvykle rozhodují dva řádky: chemická odolnost a provozní teplota. Profil odolnosti je dostatečně široký, že si ECTFE poradí s koncentrovanými žíravými roztoky a oxidačními kyselinami, které znepokojují jiné fluorpolymery, zatímco strop zhruba 150 °C jej udržuje pod skupinou perfluoralkoxy.
Kde si plast ECTFE vydělává na své
- Chemické zpracování: obložení nádrží, kolon a praček, plus ventily, čerpadla, potrubí, armatury a průhledítka, která vidí agresivní média.
- Vysoce čistá a polovodičová práce: součásti, které vyžadují nízkou extrahovatelnost, nízkou propustnost a povrch, který se spolehlivě čistí.
- Farmaceutická a potravinářská manipulace: bariérové vlastnosti a chemická inertnost pro procesní zařízení a přenosové linky.
- Vodiče a kabely: opláštění a izolace tam, kde záleží na nízkém kouři, odolnosti proti plameni a chemické odolnosti.
- Nátěry: práškově nanášené a rotačně tvarované obložení, které chrání ocelové nádoby, upevňovací prvky a oběžná kola před korozí a otěrem.
- Obecné průmyslové díly: tělesa filtrů, ložiska pro provoz za mokra a součásti odolné proti oděru.
To, co je spojuje, je potřeba trvanlivosti při kontaktu s něčím nepříjemným, při teplotě, která by porazila polyethylen nebo polypropylen. To je také důvod, proč výrobci trubek se zkušenostmi v PE a PP-R často pracují s ECTFE a jeho příbuznými.
ECTFE ve srovnání s PVDF, PTFE a PFA
| Materiál | Tavenina zpracovatelná | Typický servisní strop | Kde vynikne | Mějte na paměti |
|---|---|---|---|---|
| ECTFE | Ano | Kolem 150 °C | Silné zásady a oxidační kyseliny, nízká propustnost, dobrá odolnost proti oděru | Nižší teplotní strop než PFA nebo PTFE |
| PVDF | Ano | Kolem 150 °C | Tuhá, pevná, široce dostupná v trubkách a tvarovkách | Zranitelnější vůči silným zásadám a některým polárním rozpouštědlům |
| PTFE | Ne, slinuté | Kolem 260 °C | Nejširší chemická odolnost, velmi nízké tření | Není tavně svařováno; spojené těsněními, přírubami nebo vložkami |
| PFA | Ano | Kolem 260 °C | Vysoká čistota v kombinaci s vysokou teplotní odolností | Stojí více a je měkčí než ECTFE |
Pokud jsou provozní podmínky žíravé nebo silně oxidující, ECTFE často překračuje PVDF. Pokud potřebujete nejvyšší teplotní strop bez ohledu na cenu, přebírá PFA nebo PTFE. Vše ostatní je vyjednávání mezi teplotou, chemickou směsí, mechanickým zatížením a rozpočtem.
Spojování plastů ECTFE: Na čem záleží na spoji
Trubky a tvarovky ECTFE se běžně spojují tavením na tupo nebo infračerveným svařováním spíše než tavením hrdlovým spojem a parametry spoje pocházejí od dodavatele pryskyřice a trubky. Spojení zásuvek je běžnější v systémech PVDF. Přesto pro všechny platí stejné zásady: čisté povrchy, správná teplota ohřevu, správná doba setrvání a chlazení a žádný pohyb, dokud spoj tuhne.
To znamená zařízení se skutečně nastavitelnou, opakovatelnou kontrolou teploty spíše než číselníkem s optimistickými značkami. Stroj, který drží nastavenou hodnotu po celý dlouhý pracovní den, vám poskytne svar, který můžete bránit, zejména na fluoropolymeru, kde je okno zpracování užší než u polyethylenu. Je to téma, ke kterému se často vracíme, a proto jsme k němu napsali krátkého průvodce jak vybrat správný fúzní svařovací stroj pro různé požadavky na materiál .
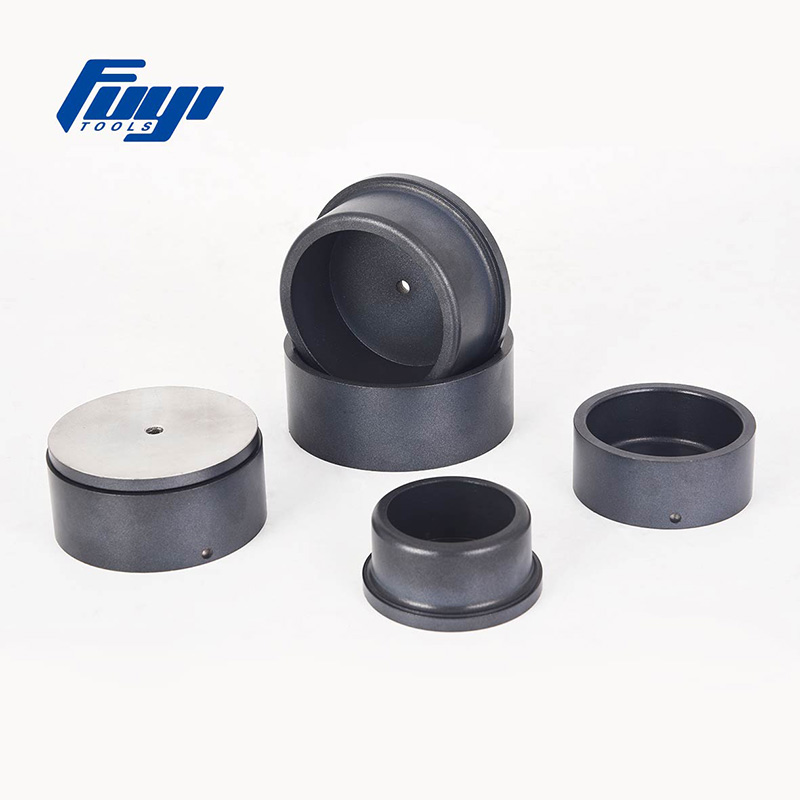 FYDLL110 přenosný zásuvkový svařovací stroj pro PE, PP, PVDF, PB Digitální, přenosná nástrčná svářečka s nastavitelnou teplotou a rozsahem 220–260°C, vhodná pro spoje PE, PP, PVDF a PB trubek. Zobrazit produkt →
Stroje konstruované pro práci s PVDF, PE a PP ukazují, jak vypadá řízený ohřívací cyklus v praxi, a tato zkušenost se přenáší i při přechodu na nový materiál.
O regulaci teploty se nedá vyjednávat
Nechejte fluoropolymer příliš horký a riskujete degradaci, změnu barvy a výpary, které v dílně nechcete. Spusťte jej příliš za studena a získáte kloub, který vypadá přijatelně a pod tlakem tiše selže. Úzké pásmo mezi těmito dvěma výsledky je důvodem, proč zde záleží na kalibrovaném topném nástroji a digitálním displeji více než na standardní PE lince.
Příprava povrchu rozhodne o svaru, než začnete
ECTFE má nízkou povrchovou energii, takže kontaminace, prach, vlhkost a oxidovaná vrstva zanechaná řezáním působí proti vám. Těsně před zahřátím odřízněte čtverec, odstraňte otřepy a poté oblast svaru oškrábejte nebo obruste. Malá sada nástroje pro přípravu povrchu pokrývá většinu této práce na místě.
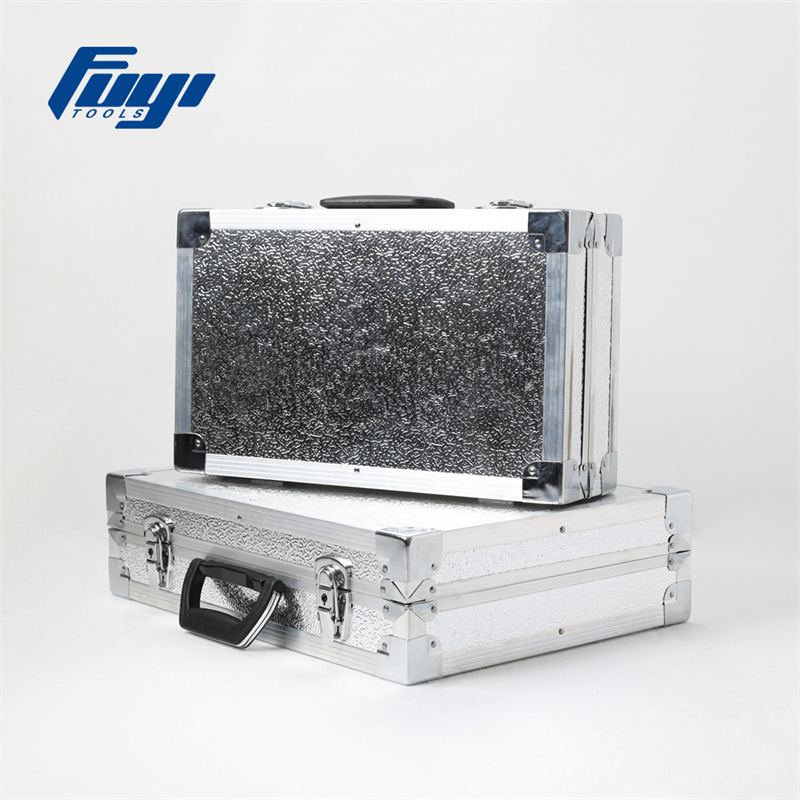 Elektrofúzní škrabka na trubky FYEPS400 pro HDPE, PP-R a PP Profesionální škrabací nástroj pro přípravu povrchů plastových trubek do Ø 400 mm před elektrotavením, kompatibilní s materiály HDPE, PP-R a PP. Zobrazit produkt →
Praktický kontrolní seznam před svařováním ECTFE
- Ověřte si u svého dodavatele jakost trubky a tvarovky, včetně pigmentu nebo přísady, které mění parametry svařování.
- Ověřte teplotu ohřívacího nástroje pomocí kalibrované povrchové sondy, nikoli samotného displeje stroje.
- Odřízněte trubku do čtverce a odstraňte otřepy; úhlový řez vytváří nerovný korálek a předvídatelné slabé místo.
- Oškrábejte nebo obruste zónu svaru, abyste odstranili zoxidovanou vrstvu, a poté ji udržujte čistou a suchou.
- Podepřete oba konce, aby se během zahřívání, spojování nebo chlazení nic neposouvalo.
- Respektujte celou dobu chlazení; včasné uvolnění fluoropolymerového spoje je způsob, jak začínají netěsnosti.
- Zaznamenejte si použité parametry – velikost potrubí, teplotu, dobu ohřevu a chlazení – aby bylo možné další spoj opakovat.
Kam zapadáme
Společnost Hangzhou Fuyi Tools strávila 16 let budováním zařízení pro spojování trubek a nástrojů kolem něj, od svařovacích strojů s konstantní teplotou a digitálních zásuvkových spojů až po elektrosvařovací stroje ve stylu transformátorů a invertorů. Vedle nich sedí menší předměty, které rozhodují o kvalitě spoje: frézy, srážecí nástroje, kleště na studené kroužky, měřicí podložky a škrabky.
Pro dílenskou výrobu, kde jsou cívky prefabrikovány dříve, než vůbec dorazí na místo, je pevná jednotka skutečným rozdílem v konzistenci a tempu, protože operátor nebojuje s gravitací a pohybujícím se potrubím současně.
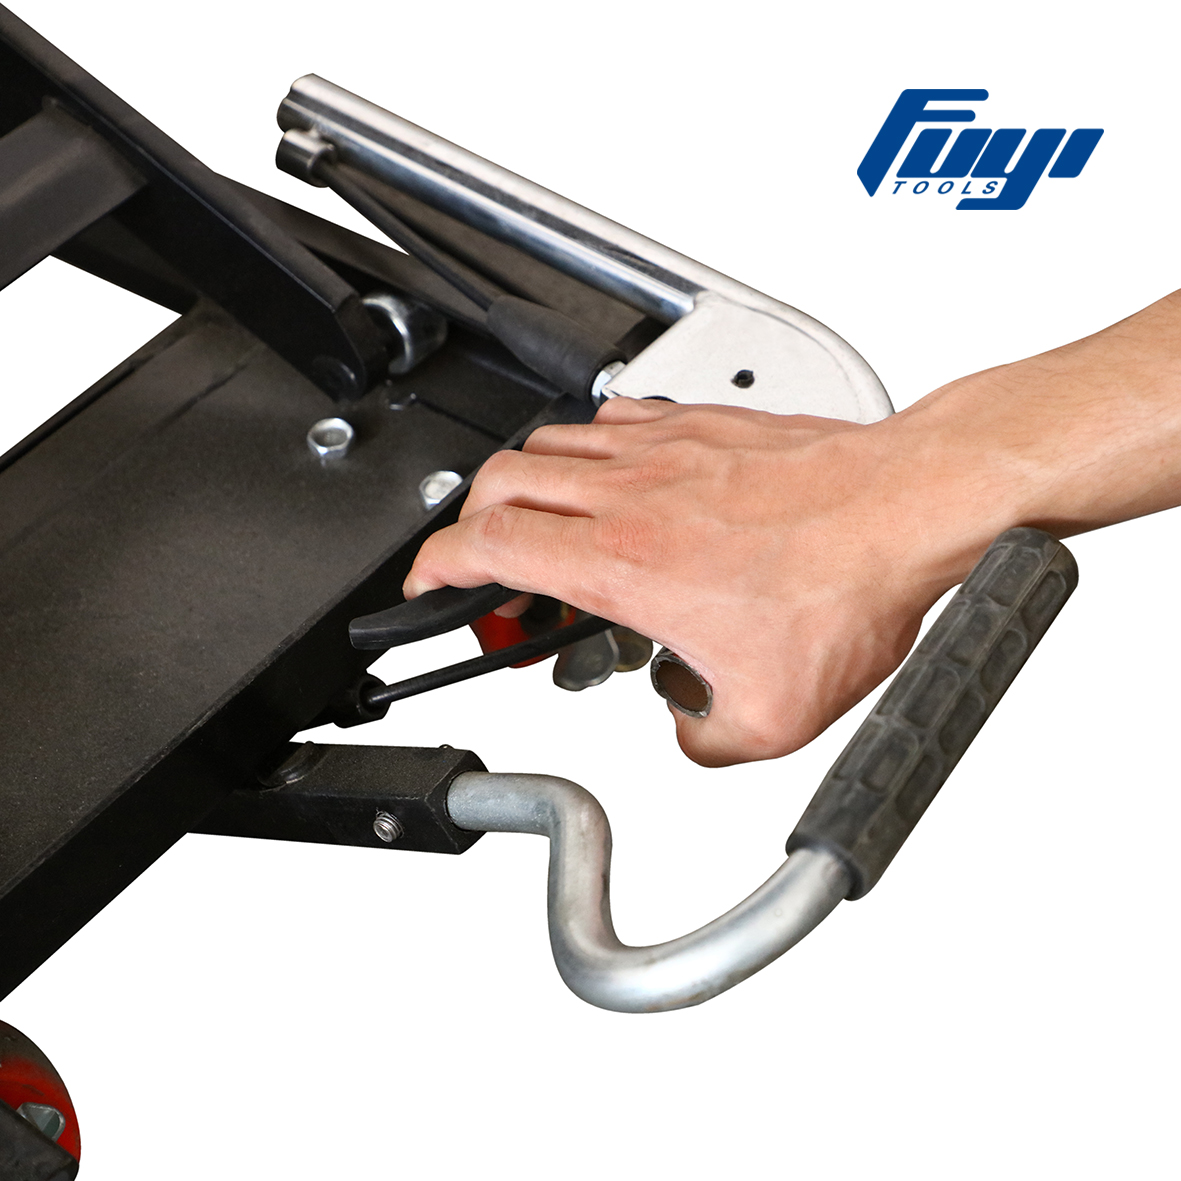 Stolní fúzní svařovací stroj 50-160 mm s elevátorem Stolní nástrčná tavná svářečka s elevátorem a držákem trubek, pro trubky PP-R, HDPE, PB a PP od 32 mm do 160 mm. Zobrazit produkt →
Pokud již provozujete PE a PP-R zařízení, je krok k fluoropolymerům spíše otázkou parametrů, trpělivosti a čisté přípravy než zcela novým řemeslem.
Ať už provozujete fluoropolymerové šňůry nebo na ně přecházíte z PE a PP-R, základy se nemění: znát materiál, kontrolovat teplotu, připravovat povrch a nechat spoj vychladnout. Plast ECTFE odměňuje tuto disciplínu dlouhou a tichou službou v místech, kde jen velmi málo jiného vydrží.
Pokud byste chtěli mluvit o konkrétní aplikaci, náš tým vám rád pomůže vybrat správný stroj a nástroje pro potrubí a materiál, který používáte.
Související produkty


 +86-158 6813 9123
 +86-571- 82432777

 č. 7 Yangguang Road, průmyslová oblast Linpu, město Hangzhou, provincie Zhejiang, Čína
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
