
Domov / Zprávy / Novinky z oboru / Vysvětlení trubek SDR17 HDPE: Rozměry, jmenovité hodnoty tlaku a tavné spojování
Novinky z oboru
Oct 12,2026
Vysvětlení trubek SDR17 HDPE: Rozměry, jmenovité hodnoty tlaku a tavné spojování
Když potrubí PE100 dorazí na místo s vytištěným SDR17 na válci, toto číslo není třída materiálu nebo tlaková třída. Je to standardní poměr rozměrů, který určuje vztah mezi vnějším průměrem trubky a tloušťkou stěny. Pro SDR17 je tento poměr 17:1: 110 mm trubka nese stěnu asi 6,5 mm a v PE100 je dimenzována na jmenovitý tlak 10 bar. Praktický důsledek pro instalatéry a specifikátory je jednodušší: vedení SDR17 jen zřídka propadne stěnou potrubí. Když selže, selže ve fúzním spoji. Proto si kvalita spojů a zařízení, které je vyrábí, zaslouží stejnou pozornost jako samotné číslo SDR.
Co znamená SDR17 v designu potrubí
Standardní rozměrový poměr je bezrozměrné číslo vypočítané vydělením vnějšího průměru trubky její minimální tloušťkou stěny. Protože poměr zůstává konstantní u všech průměrů, jedna třída SDR pokrývá celou řadu velikostí potrubí při zachování stejné tlakové únosnosti. V systému SDR znamená vyšší poměr tenčí stěnu vzhledem k vnějšímu průměru, takže SDR17 patří mezi těžší SDR11 a lehčí třídy SDR21 a SDR26.
Pro PE100 jsou trubky SDR17 běžně ohodnoceny PN10 (10 barů pro vodu při 20 °C); pro materiál PE80 je stejná geometrie hodnocena PN8. Tyto jmenovité hodnoty definují bezpečnou provozní obálku potrubní sítě. Jmenovité hodnoty předpokládají čistou vodu a 50letou životnost, takže zahrnují značnou bezpečnostní rezervu pro skutečné podmínky instalace.
| Jmenovitý vnější průměr (mm) | Vypočítaná tloušťka stěny SDR17 (mm) | Typický jmenovitý tlak (PE100) |
|---|---|---|
| 63 | 3.7 | PN10 |
| 90 | 5.3 | PN10 |
| 110 | 6.5 | PN10 |
| 160 | 9.4 | PN10 |
| 200 | 11.8 | PN10 |
| 315 | 18.5 | PN10 |
Protože je poměr konstantní, trubka SDR17 315 mm a trubka SDR17 63 mm mají stejnou teoretickou tlakovou kapacitu. S velikostí se mění plocha stěny, hmotnost na metr a praktická metoda spojování – proto musí specifikace SDR17 odpovídat stejně disciplinovanému instalačnímu plánu.
SDR17 vs SDR11: Co se změní poměr
Většina rozhodnutí o nákupu PE trubek spočívá na volbě mezi SDR17 a SDR11, protože to jsou dva poměry, které dominují specifikacím vody a kanalizace. Krátká verze je tato: SDR11 poskytuje větší tloušťku stěny a vyšší jmenovitý tlak; SDR17 poskytuje větší průtokovou plochu a nižší náklady na materiál. U dlouhého potrubí může být rozhodující rozdíl v nákladech na metr, ale pouze v případě, že je nižší jmenovitý tlak přijatelný pro provozní podmínky.
| Majetek | SDR17 (PE100) | SDR11 (PE100) |
|---|---|---|
| Tloušťka stěny vzhledem k vnějšímu průměru | OD / 17 | OD / 11 |
| Jmenovitý tlak, voda 20 °C | PN10 | PN16 |
| Jmenovitý tlak, PE80 | PN8 | PN12,5 |
| Vnitřní průřez podle vnějšího průměru | Větší | Menší |
| Hmotnost na metr | Nižší | vyšší |
| Cena materiálu na metr | Nižší | vyšší |
| Odolnost proti bodovému zatížení a nárazu | Nižší | vyšší |
Konstrukční rozdíl také ovlivňuje manipulaci. S tenčí stěnou SDR17 může ostrý kámen v podloží příkopu, neopatrný zásyp nebo tvrdý pád při vykládce namáhat nebo promáčknout trubku snadněji než SDR11. To neznamená, že SDR17 je křehký produkt; to znamená, že příprava výkopu a pečlivá manipulace jsou součástí specifikace. Dodavatelé, kteří zakopou SDR17 do skalních příkopů bez pískového podloží, uvidí výsledek jako nekulatost a deformaci bodového zatížení dlouho předtím, než je linka natlakována.
Kde je SDR17 správná specifikace
SDR17 se volí tam, kde návrhový tlak zůstává na nebo pod 10 bar a vnější zatížení je mírné. To z něj dělá výchozí nastavení pro širokou škálu komunálních a průmyslových potrubních sítí:
- Gravitační kanalizační a dešťové rozvody, kde se vnitřní tlak blíží nule a hlavním požadavkem je přežití instalačních zátěží.
- Vodovodní rozvody a venkovské zásobovací sítě fungující při mírných stabilních tlacích.
- Závlahové sítě a zemědělské zásobovací linky, kde dlouhé trasy znamenají značné úspory materiálu.
- Okruhy průmyslové technologické vody a chladicí vody s řízenými tlaky a neagresivními médii.
- Projekty otevřených příkopů a směrových vrtů, kde konstruktér potvrdil, že kapacita PN10 je dostatečná.
Ekonomická logika je přímočará: pro stejný vnější průměr používá SDR17 méně polymeru, váží méně a poskytuje o něco větší vnitřní vrtání. Na dlouhém potrubí může být kombinovaná úspora materiálu potrubí, dopravy a manipulace značná – což je přesně důvod, proč je SDR17 třídou tahounů pro střednětlaké PE systémy.
Fusion Joining: Kde je systém SDR17 vyhrán nebo ztracen
Tenkostěnná trubka SDR17 je dobrým potrubím, ale potrubí je jen tak pevné, jak pevné jsou jeho spoje. PE trubka je spojena roztavením a opětovným ztuhnutím polymeru na rozhraní; správně vyrobený tavný spoj nemá žádné lepidlo, těsnění nebo těsnění. U instalací SDR17 dominují dvě metody. Hrdlové svařování se používá hlavně pro malé otvory v potrubních systémech PP-R/PE, typicky od 20 mm do cca 110 mm. Elektrofúze se používá pro středně velké až velké rozvody, kde se spojka nebo tvarovka ovine kolem připravených konců trubek.
Spojení zásuvek vyžaduje tři věci: čisté povrchy, čtvercové konce trubek a topný nástroj, který udržuje stabilní teplotu taveniny. Konec trubky a vnitřek nátrubku tvarovky se ohřívají proti stejným čelům ohřívače, poté se stahují a přitlačují k sobě, aby vytvořily viditelnou dvojitou housenku. Trubku špatně odřízněte, nekonzistentně ji zkoste nebo spoj roztáhněte, než vychladne, a kvalita svaru klesne, i když je trubka SDR17 sama o sobě dokonale zdravá.
 FYD63 63mm PPR digitální fúzní svářečka s LED displejem teploty Tento 63mm digitální zásuvkový fúzní stroj zobrazuje skutečnou teplotu čela ohřívače na LED displeji, což omezuje dohady. Vyhovuje běžným armaturám PP-R/PE na odbočkách SDR17 a pomáhá operátorům vytvářet konzistentní, tlakotěsné spoje. Zobrazit produkt →
Svařovací stroj s digitálním displejem odstraňuje velkou část dohadů, protože operátor čte skutečnou teplotu čela ohřívače místo toho, aby se spoléhal na číselník termostatu s nejistou přesností. Digitální stroj třídy 63 mm pokrývá nejběžnější řadu malých průměrů a hodí se pro tvarovky PP-R/PE používané na odbočkách SDR17. Pořadí postupu – řezání, srážení hran, zahřívání, spojování, chlazení – je naprosto stejné, ať pracujete s 20 mm nebo 160 mm. Dodavatelé, kteří se řídí osvědčené postupy pro pevný tavný svar hrdla bez úniku důsledně vyrábět spoje, které vydrží tlakové zkoušky na první pokus.
Elektrofúze je jiný proces s jinou disciplínou. Připravené konce trubek se vloží do elektrotavné spojky s odporovým drátem zapuštěným v jejím vnitřním povrchu; stroj posílá řízený proud skrz drát, taví okolní polymer, takže trubka a spojka se spojí do jednoho kusu. Nejčastější příčinou selhání elektrotavného spoje není napětí stroje ani kvalita spojky – jde o neupravený povrch trubky. PE trubky tvoří tenkou oxidovou vrstvu, která brání správnému tavnému spojení a v terénu je povrch často znečištěn špínou, mastnotou nebo prachem ze zdiva. Pokud tato vrstva není odstraněna, může spoj projít vizuální kontrolou a po měsících pod tlakem selhat.
 Elektrofúzní škrabka na trubky FYEPS400 pro přípravu povrchu HDPE trubek U elektrotavných spojů je nezbytná řádná příprava povrchu. Tato škrabka rovnoměrně odstraňuje vrstvu oxidu bez zeslabení tenkých stěn SDR17, čímž se snižuje riziko selhání spoje pod tlakem. Spolehlivý nástroj pro každou elektrofúzní práci. Zobrazit produkt →
Proto elektrotavná škrabka na trubky patří do každého nářadí pro svařování SDR17. Dobře vyrobená škrabka odstraňuje oxidovou vrstvu rovnoměrně po obvodu, aniž by kopala dostatečně hluboko, aby oslabila stěnu – skutečné riziko u tenkostěnné trubky SDR17, pokud někdo improvizuje s hrubým brusným papírem. Při hodnocení 10 barů, které SDR17 PE100 povoluje, nelze integritu spoje považovat za samozřejmost.
Samotný elektrofúzní stroj musí poskytovat stabilní, opakovatelný svařovací cyklus. Stroje invertorového typu jsou lehčí a přenosnější pro práci na staveništi, zatímco stroje typu transformátoru jsou preferovány pro náročné nepřetržité používání. Přizpůsobení stroje danému rozsahu průměrů je stejně důležité: jednotka dimenzovaná pouze na 63 mm nemá místo na 200 mm hlavní SDR17 a předimenzovaný stroj plýtvá energií a časem na připojení malých odboček.
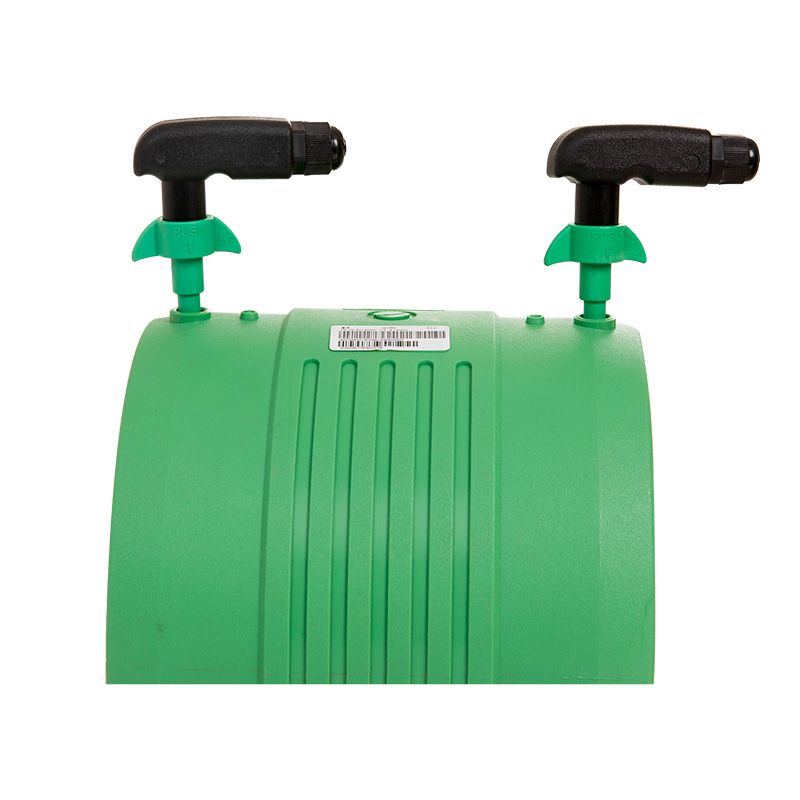 Invertorový elektrofúzní svařovací stroj 20-315MM pro spojování plastových trubek Tento elektrofúzní stroj ve stylu invertoru pokrývá široký rozsah průměrů trubek od 20 do 315 mm, díky čemuž je všestranný pro připojení k síti a odbočkám SDR17. Jeho přenosný design vyhovuje práci na místě a zároveň poskytuje stabilní, opakovatelné svařovací cykly. Zobrazit produkt →
Výrobci s dlouholetými zkušenostmi s exportem, jako je Hangzhou Fuyi Tools, nabízejí kompletní sortiment zařízení pro spojování trubek od svařovacích a elektrosvařovacích strojů až po frézy, škrabky a srážecí nástroje – takže celý pracovní postup svařování zůstává konzistentní. Kompaktní invertorový stroj dimenzovaný od 20 mm do 315 mm pokrývá téměř každé hlavní a odbočné připojení SDR17, které se vyskytuje na typickém místě.
Určení SDR17 je snadná část; dodání instalace SDR17, která zůstane bez úniku po celá desetiletí, je instalační disciplína. Ujistěte se, že třída potrubí a jmenovitý tlak odpovídají konstrukci, přesně odřízněte a zkoste konce, před elektrotavením trubku oškrábejte a použijte svařovací stroj se spolehlivým řízením teploty nebo cyklu. Když jsou tyto kroky prováděny důsledně, SDR17 funguje přesně tak, jak slibuje poměr: spolehlivá, cenově výhodná tlaková trubka pro středně náročné vodovodní a kanalizační sítě.
Související produkty


 +86-158 6813 9123
 +86-571- 82432777

 č. 7 Yangguang Road, průmyslová oblast Linpu, město Hangzhou, provincie Zhejiang, Čína
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
